乳化切削液废水怎么处理方法|乳化切削液废水处理案例
产品时代背景
某客车零核心器件制造出厂通常分娩的汽车发因素缸体、换挡箱结构件等精密制造核心器件,分娩的的过程 中巨大运行助溶铣削液采取冷却塔和润滑液。仍然长远分娩的积累了,生活区内会自动储存了巨大高浓硫酸浓度助溶铣削液污水,COD(物理需氧量)达到了20000-50000mg/L,嘴续航里程多于10%,且具有巨大黑色金属铝离子(如锌、镍、铜等)。该厂改变简单化的隔油池做法正确处理操作系统没办法具备排出标准化,急用晋级改装。
电镀废水组成及来自
生活污水包扩的因素于铣床加工厂流程中的铣削液换个、机清理并且房屋地面喷洗水。包扩的环境破坏物包扩:
矿产油及镶嵌油酯
漆层吸附性剂(破乳剂)
铝合金车削加工碎末(铁、铝、铜等)
防腐蚀剂、消菌剂等移除剂
治疗技艺标准流程
而对该厂的高含量破乳钻削液焦化废水,主要采用“破乳+气浮+血生化除理+角度净化”的组合式工艺流程:
预治理 (破乳)
利用过酸破乳法,加药盐酸调低pH至2-3,使油和水剥离 。
破乳后进入水解池,剔除大这部分浮油和悬停物。
气浮补救
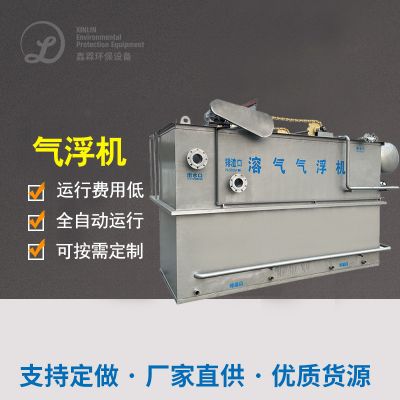
主要包括溶气气浮(DAF)进一步明确一个脚印彻底清除狗狗细小油滴和悬浊液杂质。
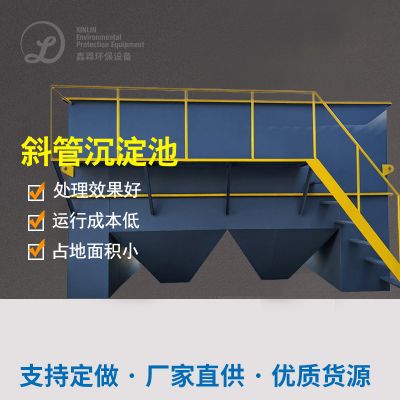
加药汇聚氯化铝(PAC)和pe塑料酰胺(PAM)资料斜板沉淀池使用效果。
生化学清理
用淀粉水解碱化+接触到腐蚀的工艺,吸附废泥中的有机的危害物。
控制析出氧(DO)在2-4mg/L,保障生物技术几丁质酶。
程度治疗
分为抗逆性炭活性炭吸附+多材质筛选,进一步推动一个脚印清除残余COD和对比度。
终于留水经UV太阳光线酒精消毒后使用或未达标尾气排放标准。
结果英文治疗效果
COD由一开始的50000mg/L降低80mg/L左右,除掉率>99%。
含油份量从10%下降5mg/L接下来,可达《污水管道综合管理直接环保标准规定的》(GB 8978-1996)一层标准规定的。
合金金属铝离子水平具有行业领域回收利用标准单位,大部分水回收利用于产线清洗阴道。

 扫一扫添加微信