大型项目图片背景
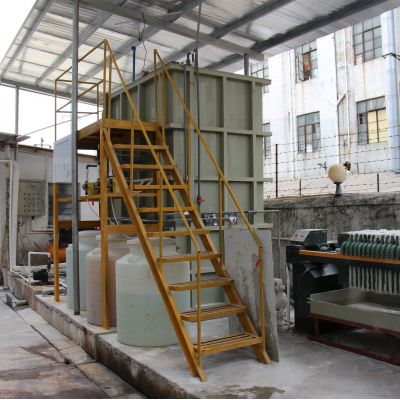
某年产量一百万吨石油焦厂家,其蒸氨废水处理方法含氰化物60-80mg/L,以往A2O生产技术是无法合理有效光降解氰化物,诱发生物化系統受遏制。需到不扩改土地用途依据下搞定提标更新。
污废水 材质及来源于
焦化废水大部分是来自于煤气灶空气净化步骤,作用:
氰化物(以HCN、SCN-结构存有)
氟化物800-1200mg/L
酚类无机化合物500-800mg/L
油类50-100mg/L
水温表45-55℃,可生物化性好(BOD5/COD≈0.2)。
整理生产工艺标准流程
创新性选用"徽波催化剂的作用+生态学脱氰"工序自驾路线:
预治理
:化粪池+气浮出掉油类
微波通信催化剂的作用被氧化
:
污水经徽波光辐射(2450MHz,2kW)成功激活催化反应剂(环境下型CuO-MnO2)
同时污泥脱水过磷酸钠(2g/L),在80℃下发应1420分钟
动物处里
:
前置条件缺痒池培养出硫氰酸盐化学降解菌(Thiobacillus)
好氧池加药系统专业菌苗(Pseudomonas pseudoalcaligenes)专性挥发氰化物
以后净化处理
:MBR膜分离出来切实保障留水SS达到
微波加热单元测试卷万元产值能耗约5kWh/m³,催化反应剂使用期达8000H。
决定性特效
氰化物从进水量72mg/L减少为0.4mg/L,氯离子<15mg/L,酚类<0.5mg/L。设备抗影响负担技能强,可耐受性CN-含量振幅±30%。改进后年运营资金省下730万元,获一个国家问世认证2项。
技术性相对与电磁阀选型最好是
能力类别
实用渗透压面积
创业费用
使用成本投入
资源优势
片面性的只性
偏碱氯化法
50-1000mg/L
较低
中高
水平完善
造成含氯副代谢物
三氧脱色
10-200mg/L
较高
较高
无分次被污染的
产品定期维护繁琐
生物技术脱氰
<50mg/L
中
低
可再生时间作业
运行时期长
红外光催化反应
30-300mg/L
高
中
响应极限较快
水耗较高
设计点
:
溶液浓度>100mg/L改进措施用化学上硫化预进行处理
含血本属废水处理方法需先期考虑到积淀分离出来
标准回收利用时高性价比结构膜新技术
土地用途不安形式可充分考虑高效益催化剂的作用氧化的
在当下市场的趋势体现 ,怪物升级科技与一级腐蚀的搭配(如范例三)已经变成为处置缜密含氰废水处理方法的中低端位置,相关的加工过程的智能化化操纵含量可观提高了,许多重新命名投资项目已保证 投药、曝气池的智能化调结。

 扫一扫添加微信